처리·수송 · 정량 해설
물·오일 처리: 재이용과 수송 부담을 줄이는 조건
1. 생산유체 분리는 물과 오일의 서로 다른 목적지를 나누는 단계입니다.
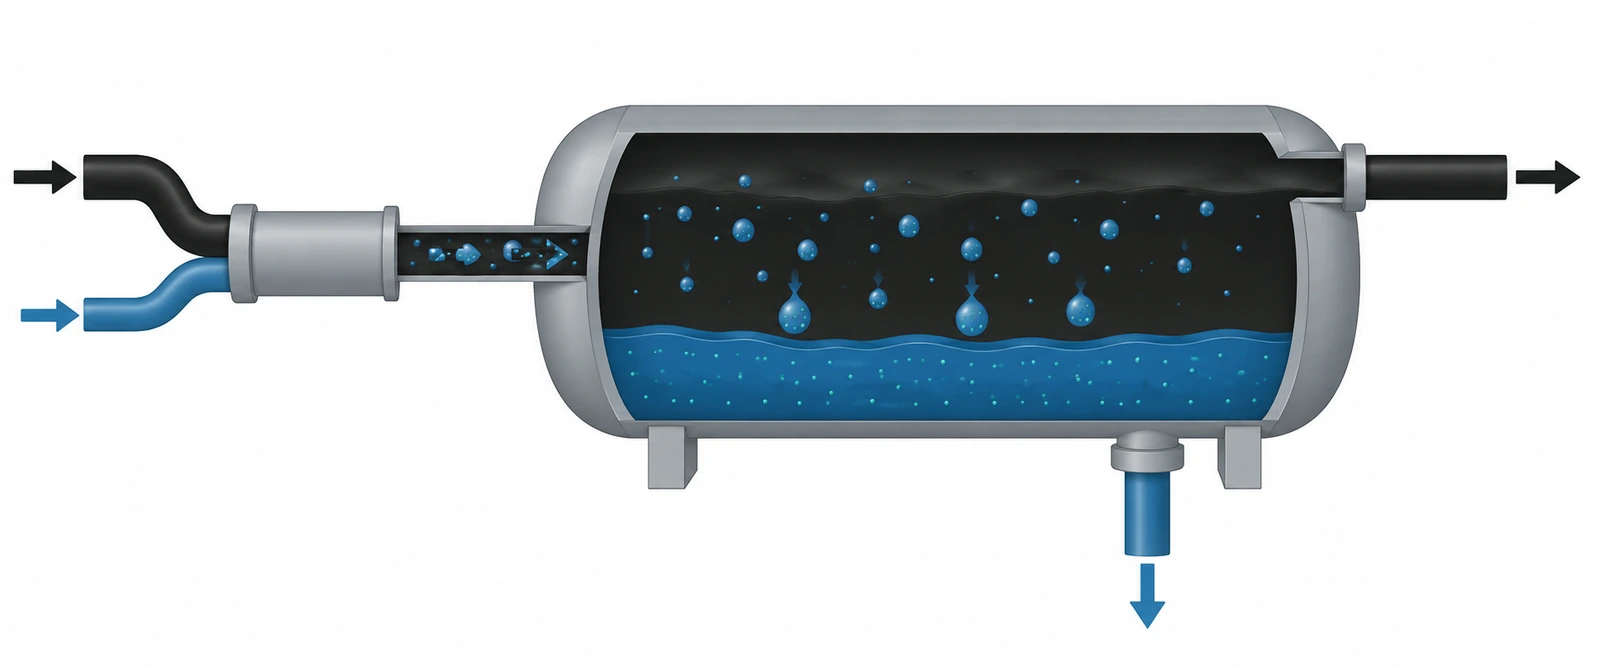
회수한 혼합유체는 가스·오일·물 등의 흐름으로 나뉩니다. 분리기는 밀도 차이에 따른 중력 분리와 액적 합체를 이용하며, 충분한 체류시간이 필요합니다. 높은 점도, 작은 유수 밀도 차이, 고형물 혼입은 분리를 어렵게 합니다.[13]
생산유체의 이송·분리·불순물 제거
생산유체의 다상 분리

혼합유체가 오일·물 등의 흐름으로 나뉘는 분리 장치의 개념도입니다.
U-TOP 공개 사업내용 설명도고점도 유체의 이송

점도가 높은 혼합유체를 이송하는 펌프 계통의 개념 예시입니다.
U-TOP 공개 사업내용 설명도탈염과 유수 분리
액적의 합체와 유수 분리를 이용하는 탈염 장치의 설명도입니다.
U-TOP 공개 사업내용 설명도고형물 제거

유체와 고형물을 분리하고 각각 배출하는 장치의 개념도입니다.
U-TOP 공개 사업내용 설명도분리한 물은 재이용 목적의 수처리로 보내고, 오일은 잔류 수분·고형물·염분과 수송 조건을 고려해 처리합니다. 앞 단계의 잔류 성분이 다음 장치의 처리 부담이 됩니다. 후속 장치의 처리용량과 운전 조건은 유입 유체의 유량·잔류 성분 농도를 기준으로 정합니다.[12][13]
2. 재이용 비중과 전체 물 수요가 보충수 사용량을 결정합니다.
AER에 따르면 2024년 알버타 지하회수 사업의 총 물 사용량은 약 2억 8,700만 m³이며, 이 중 90%가 재이용수였습니다. 보충수는 약 2,800만 m³로 별도 공표됐습니다. AER는 절대량과 비율을 각각 반올림해 공표했습니다. 정밀한 물 수지 계산에는 원시 자료가 필요합니다.[3]
총사용수에서 차지하는 비중
재이용수 비중 (%)보충수 비중 (%)
재이용 비중과 보충수의 절대량은 따로 봅니다.
2013–2024년 재이용수 비중은 82%에서 90%로 높아졌고, AER가 보고한 보충수의 실제 사용량은 3% 감소했습니다. 재이용수 활용 확대와 함께 생산·총 물 사용 규모도 변했기 때문입니다.[3]
AER의 2024년 비염수 사용원단위는 석유환산배럴(BOE, Barrel of Oil Equivalent)당 0.15배럴(bbl), 즉 0.15 bbl/BOE입니다. 이 원단위의 분자는 비염수 사용량이고, 분모는 생산량의 석유환산값입니다. 재이용률은 순환수의 비중, 보충수량은 외부에서 보충한 물의 양, 비염수 원단위는 생산 단위당 비염수 사용량을 나타냅니다.[3]
오일 제거에서 수회수까지
감압으로 발생한 기포를 이용한 오일 제거
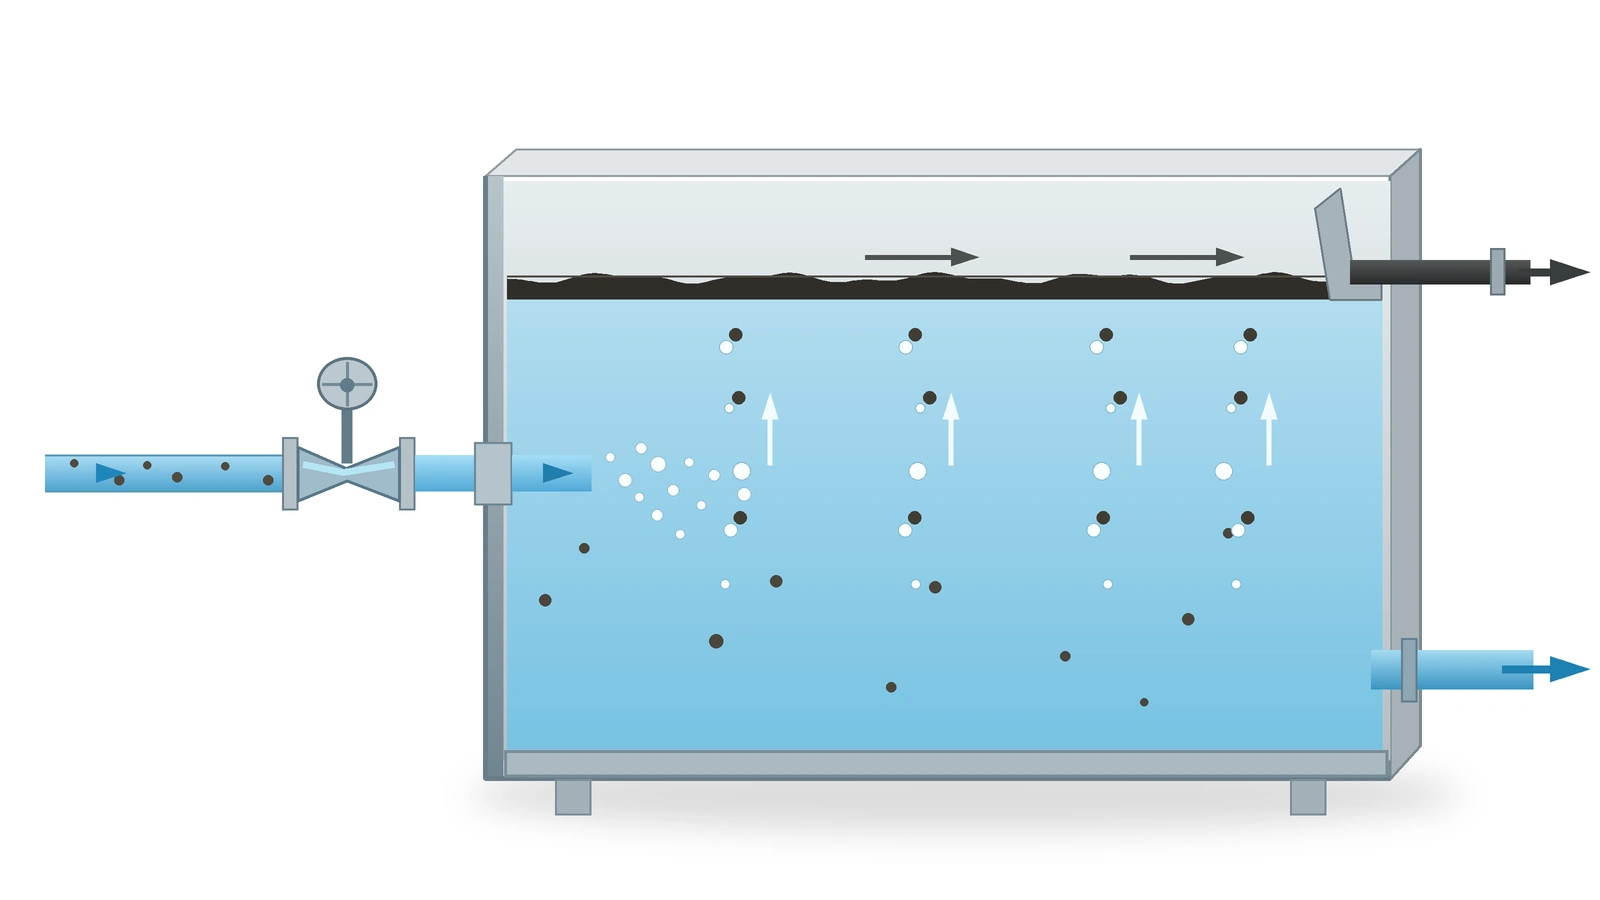
가압된 생산수의 용존기체가 감압 과정에서 미세기포로 발생합니다. 기포가 오일 방울에 부착해 부상시키고, 부상유와 처리수를 분리·회수합니다.
U-TOP 사업내용 설명도전극·막 공정

전극과 막을 활용하는 처리 장치의 개념 예시입니다. 제거 대상과 성능은 장치의 특성과 운전 조건에 따라 달라집니다.
U-TOP 공개 사업내용 설명도막분리와 수회수 공정

막분리와 후속 수회수 계통을 연결한 개념 예시입니다. 공정 구성은 유입수 성상과 재이용 수질 조건에 맞춰 선정합니다.
U-TOP 공개 사업내용 설명도수처리 구성은 원수의 성상과 재이용 급수의 수질 조건을 기준으로 정합니다. 잔류 오일, 경도·실리카·용존 성분 등 제거 대상에 맞춰 연화·막분리·증발·응축 공정을 조합하고, 회수수의 품질과 농축수·슬러지 처리방법을 함께 결정합니다.[12]
3. 희석제를 줄이면 같은 비투멘을 운반하는 부피가 달라집니다.
희석은 가벼운 유체를 섞어 수송 가능한 혼합유를 만드는 방법입니다. 부분개질은 일부 성분을 전환·제거하는 등의 처리로 성상을 개선하고 희석제 요구량을 줄이는 방향입니다. 완전개질은 보다 넓은 처리 범위로 합성원유를 생산하므로, 세 방법의 목표와 비용을 구분해야 합니다.[6][11]
Alberta Innovates의 2018년 백서는 비투멘의 파이프라인 수송을 위해 혼합유 중 약 30 vol% 이상의 응축액을 사용하는 경우를 설명합니다. 이 값은 2018년 백서에 실린 수송 사례입니다. 적용할 희석제 비율은 원료 물성과 노선별 수송 규격에 따라 선정합니다.[6]
비투멘 생산량을 1,000배럴/일로 두고, 혼합유에서 희석제가 차지하는 비율을 30 vol%와 15 vol%로 비교합니다. 부피는 단순 가산하고 개질에 따른 수율 손실은 없다고 가정합니다. 30 vol%를 기준 조건, 15 vol%를 저감 가정으로 설정한 비교모델입니다.
같은 비투멘을 운반하는 혼합유량
비투멘 (배럴/일)희석제 (배럴/일)
혼합유량은 약 17.6% 줄어듭니다.
| 배럴/일 | 30 vol% | 15 vol% |
|---|---|---|
| 비투멘 | 1,000.0 | 1,000.0 |
| 희석제 | 428.6 | 176.5 |
| 혼합유 합계 | 1,428.6 | 1,176.5 |
혼합유량 = 비투멘량 ÷ (1 − 혼합유 중 희석제 비율)
이 비교모델에서는 희석제 비율을 낮추면 구매·취급할 희석제와 수송할 혼합유의 양이 줄어듭니다. 경제성 평가에는 절감되는 희석제·수송 비용, 개질설비의 투자·에너지·운영비, 제품 수율과 규격을 반영합니다.[6]
부분개질과 반응 공정의 개념
부분개질과 유동성 개선

오일 처리에 따른 유동성 변화를 정성적으로 설명한 개념도입니다.
U-TOP 공개 사업내용 설명도촉매와 반응 평가
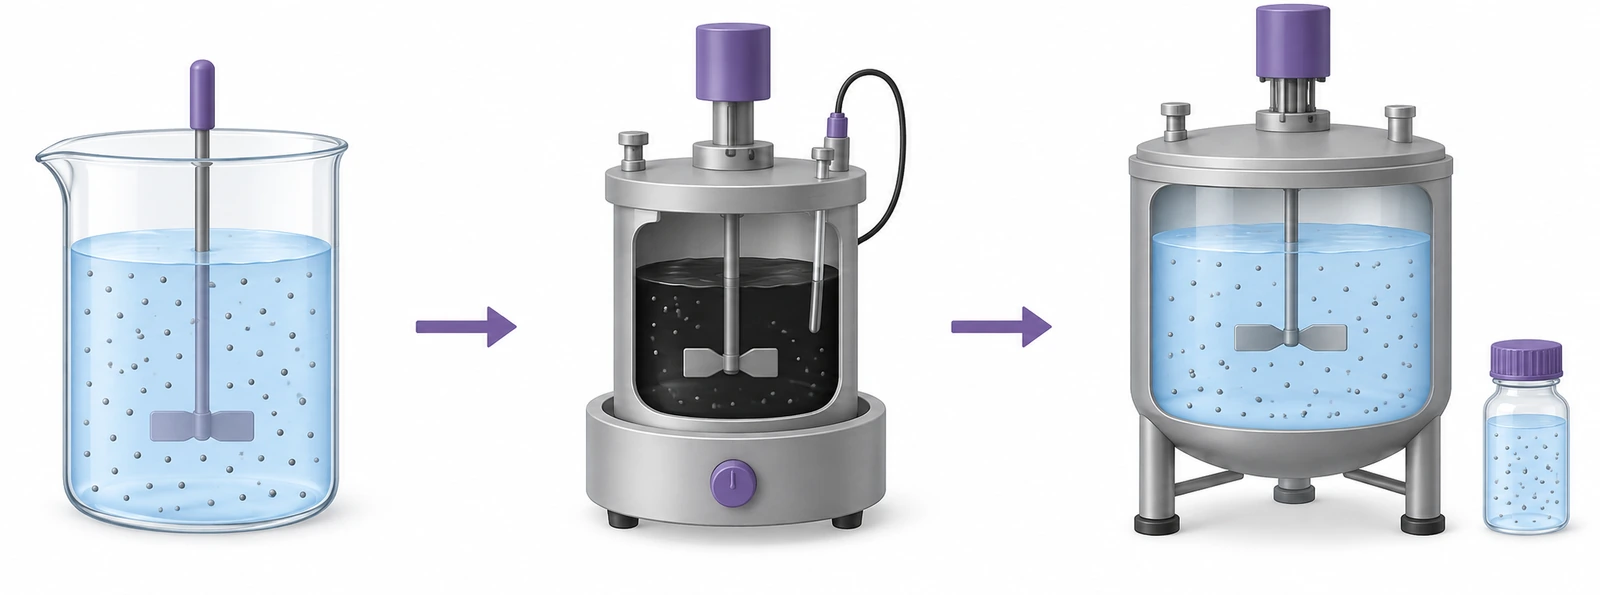
촉매를 사용하는 공정의 개발·반응 평가 개념입니다. 촉매의 종류는 원료 성상과 목표 반응에 맞춰 선정합니다.
U-TOP 공개 사업내용 설명도4. 전체 공정의 성능과 비용으로 설비 조합을 선정합니다.
| 개선 목표 | 함께 확인할 수치 | 관련 비용과 처리 부하 |
|---|---|---|
| 오일·불순물 제거 | 후속 공정 유입 농도와 유량 | 약품·세정·폐기물 |
| 물 재이용 확대 | 재이용률과 보충수 절대량 | 수질 유지·에너지·농축수 처리 |
| 희석제 저감 | 혼합유량·제품 수율·성상 | 개질 투자비·운영비·수송 규격 |
설비 조합별 에너지·물·약품·수송량은 동일한 생산량을 기준으로 비교합니다. 각 장치의 성능 변화가 후속 공정의 유입 조건과 부하에 미치는 영향을 계산해 전체 플랜트의 경제성에 유리한 조합을 선정합니다.
참고자료와 통계 기준
- AER, In Situ Oil Sands — Water Use Performance (2024 observations)
- Jacobs Consultancy / Alberta Innovates, Bitumen Partial Upgrading 2018 Whitepaper, pp.5–8
- Natural Resources Canada, Oil Sands Extraction and Processing
- Sadrzadeh et al., Nanofiltration for Oil Sands-Produced Water (2018)
- SLB, Multiphase Separators
각 수치에 통계기간·집계 대상·단위를 표시했습니다. 실험 결과에는 시험 조건을, 가정 계산에는 고정 조건과 산식을 제시했습니다.