연구 과제명중점 3
생산수 계통의 오일제거 및 수처리 복합공정 설비기술 개발
차세대 비전통자원 생산수 재이용 및 무방류 기술 개발, 해외 T/B 실증을 통해
미래시장을 선도하는 강소형 글로벌 리더로 성장
현장 환경 및 현지 규제에 부합한
국산소재활용 고효율 생산수 재이용 및 무방류기술 자립
최종 성과목표
모듈화 · 저감 · 회수
시공·운영
- 10일 이내 시공
- 90일 이상 연속운영
- 600 bpd · 국산화율 80%
오일·유기물 제거
- 오일 99% · 유기물 90% 제거
- 처리비용 2.0 $/배럴
- 12.5 $/m³
재이용·무방류
- 재이용률 90%
- 농축수 30% 회수 · 비용 8 $/m³
- 현지규제 부합 무방류 기술
기술체계
4개 구성 모듈
- 01구성 모듈오일 및 부식성 유기물 처리
- 02구성 모듈고온 스팀 순환수 처리
- 03구성 모듈고회수율 재이용수 생산
- 04구성 모듈컴팩트형 무방류장치
생산수 재이용·무방류 통합공정전처리·본처리·후처리 모듈러
성과목표와 기술별 성능지표
작동 원리 · 대표성능 · 수혜자
성과목표 01
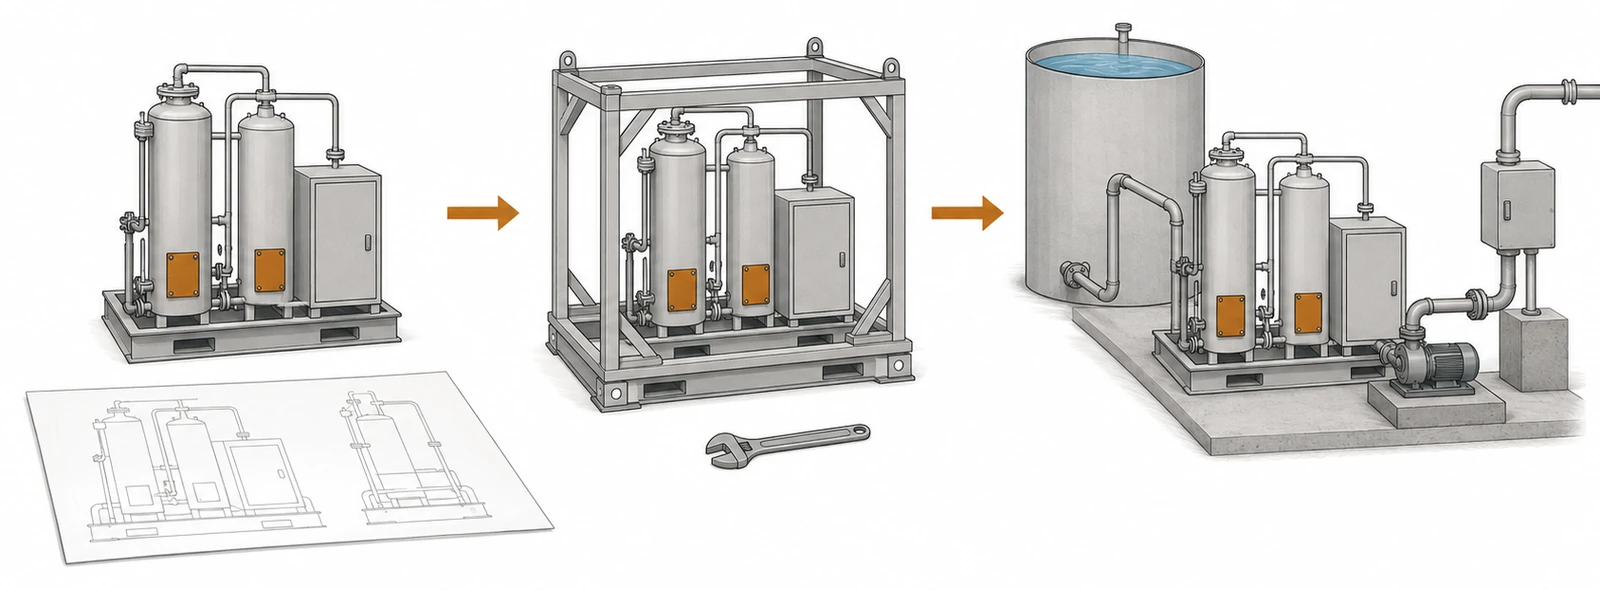
모듈러 통합시공·운영
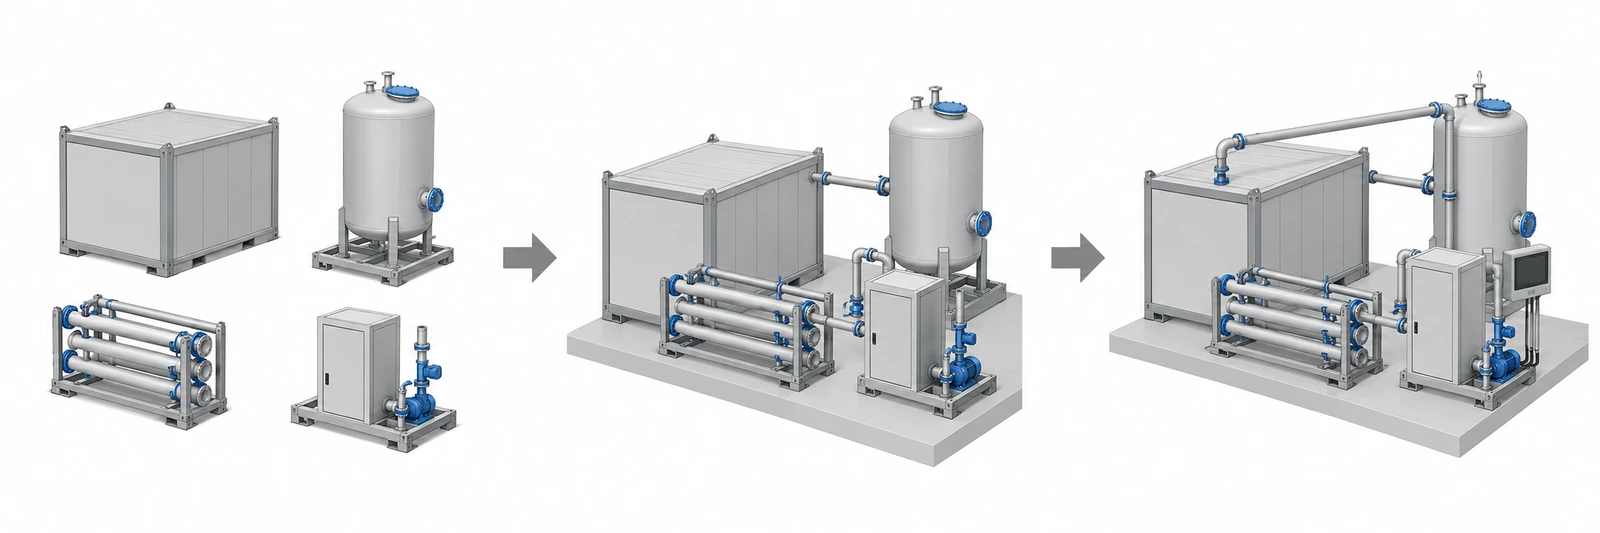
단위공정을 모듈로 제작한 뒤 현장에서 연결하고, 통합공정으로 운영합니다. 그림은 모듈 조합 과정을 설명한 개념도입니다.
시공·운영 성능
- 10일 이내 시공
- 90일 운영 (운영정지 0%)
- 설계용량 20,000 bpd
연구 활동 및 기대효과
- 모듈화·현장규제 부합
- 시뮬레이션 최적화
- 비대면 원격지원
수혜자 · 타겟시장기술사·엔지니어링사엔지니어링
성과목표 02
오일제거 유도가스부상
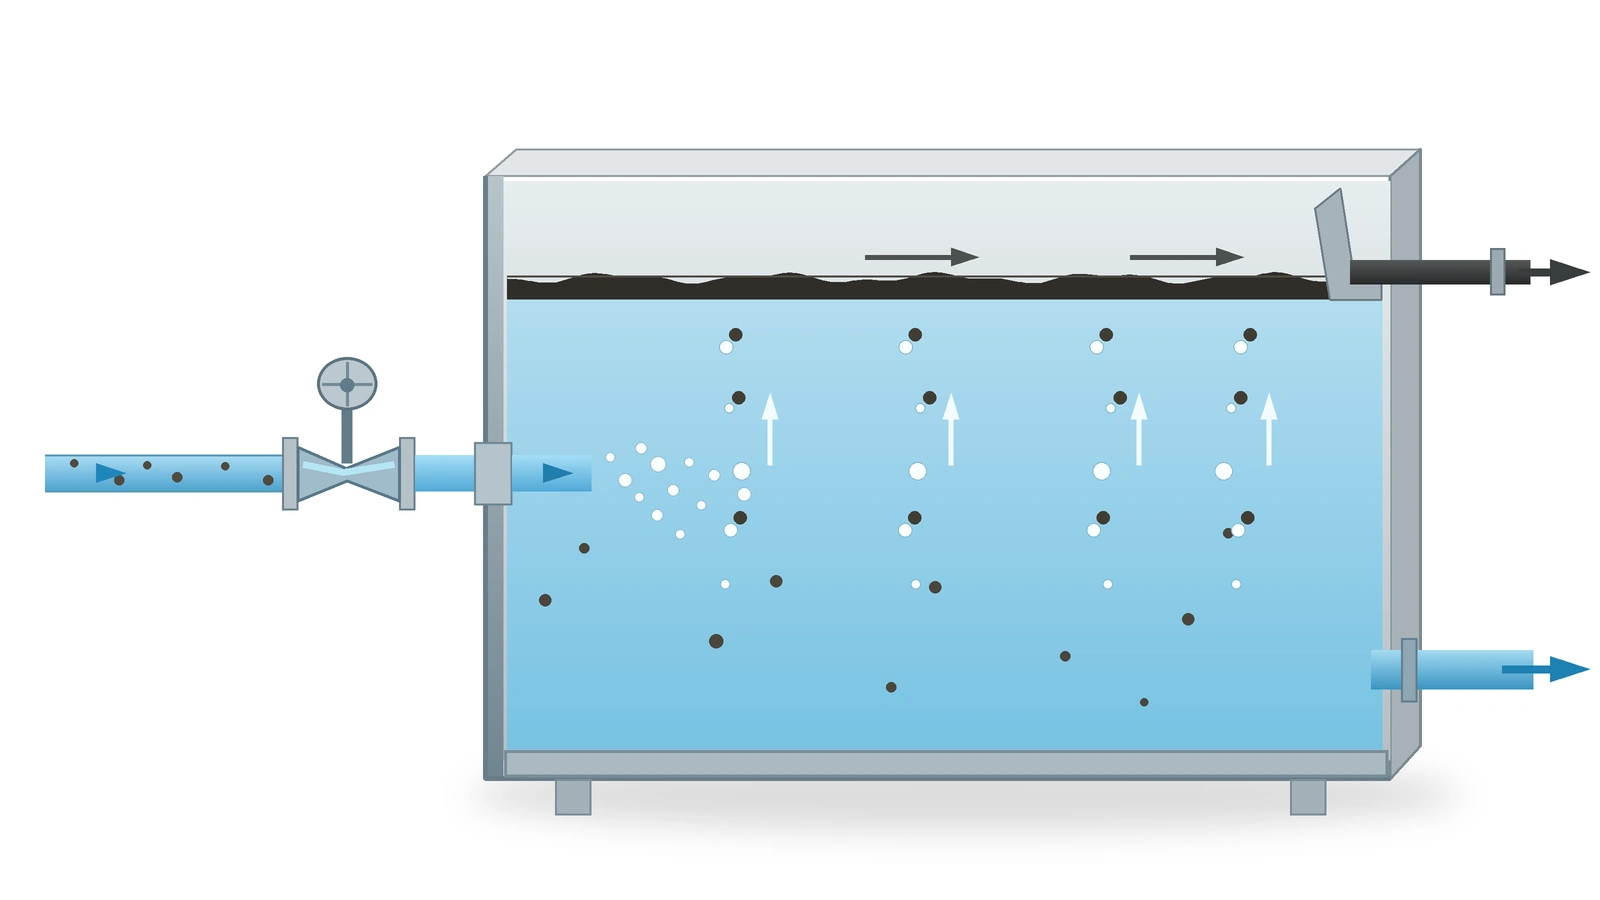 생산수·용존기체감압미세기포 발생부상유처리수
가압된 생산수에 용해된 기체가 감압 과정에서 미세기포로 발생합니다. 기포는 물속에 분산된 오일 방울에 부착해 수면으로 이동시키며, 부상한 오일을 회수하고 처리수를 배출합니다.
오일 제거 성능
- 오일 제거 90%
연구 활동 및 기대효과
- Bitumen API 고려 오일제거
- 후속공정 영향 최소화
- 비대면 원격지원
수혜자 · 타겟시장기술사·제작사엔지니어링·제작조달
성과목표 03
고온 생산수 대응 전극·분리막
 전극 처리분리막처리수잔류물
전극 처리와 분리막을 활용해 생산수의 오염물을 줄입니다. 분리막을 통과한 물과 잔류 오염물을 포함한 흐름을 나누는 원리를 보여줍니다.
오염물 저감 성능
- 유기물 90% 제거
- 오일농도 1 ppm
연구 활동 및 기대효과
- 고온 생산수 대응
- 부식성 막오염 저감
- 생산성 향상
- 무약품 운전·친환경성
수혜자 · 타겟시장기술사·제작사엔지니어링·제작조달
성과목표 04
고회수율 재이용·무방류
 RO농축수재이용수추가 회수수잔류물
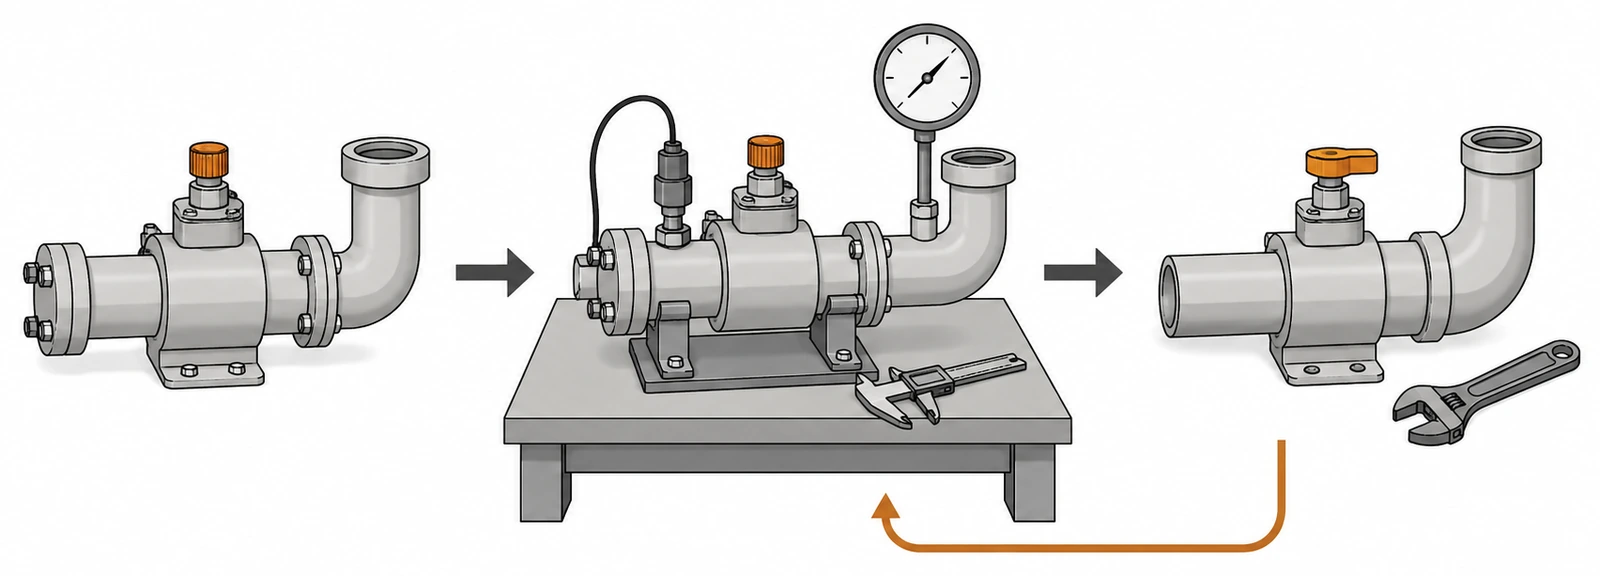
분리막에서 재이용수를 얻고, 남은 농축수는 별도로 처리해 물을 추가 회수합니다. 농축·응축은 추가 회수 원리를 설명한 예시이며 실제 제작도가 아닙니다.
재이용·회수 성능
- 재이용률 90%
- 농축수 30% 회수
- 저비용 8 $/m³
연구 활동 및 기대효과
- 고회수율·무방류 구현
- 효율적 운전
- 시스템 안정성
수혜자 · 타겟시장기술사·제작사엔지니어링·제작조달
추진 전략 및 방향
5개 추진전략
핵심설계 역량제고
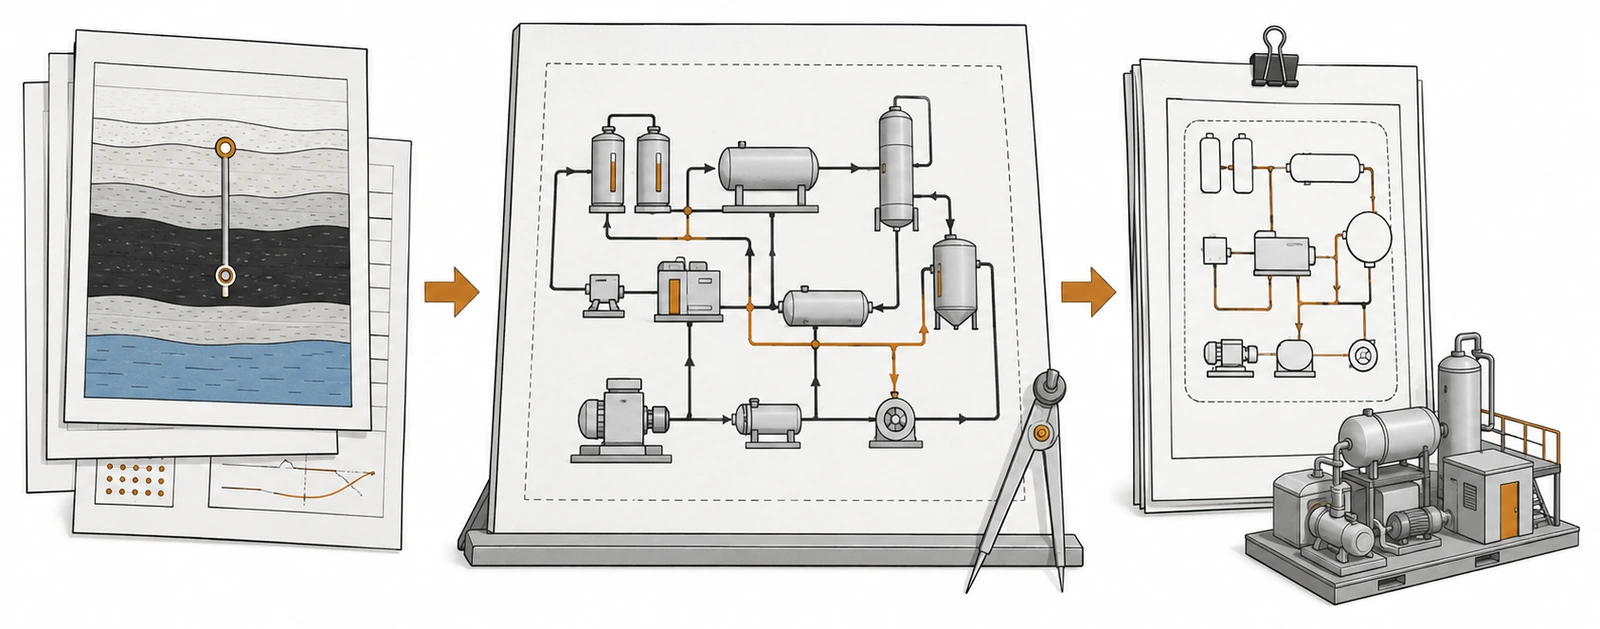
기존성과 연계추진

기술의 완성도 제고
국내외 네트워크 활용
실용화·사업화 촉진
연구 활동 및 성과
1차년도–7차년도
1·2차년도 · 설계 및 개발
- 해외 생산수 조건 DB 구축
- 국내 실증 부지 현장조사
- 모듈러 기본 설계
- 공정 시뮬레이션 모델
3·4차년도 · 국내 T/B
- 국내 실증 T/B 구축 및 평가
- 모듈러 상세 설계
- 소재 및 장치 국산화
- 통합공정 시뮬레이션 모델
5차년도 · 해외 협력
- 사업단 연계 해외 T/B 확보
- 해외 T/B 현지조사
- 현지 맞춤형 모듈러 개선
- 국내 T/B 운영 DB 확보
6·7차년도 · 해외 T/B
- 해외 실증 플랜트 구축 및 운영지원
- 해외 플랜트 지원체계 구축
- 모듈러 국산화
- 20,000 bpd FEED 확보
AS-IS / TO-BE
3개 구성기술별 전환 목표
비전통오일 맞춤형 수처리 통합공정 시공 및 운영관리 기술
- 대형 플랜트로 사용공간이 넓고 이동이 어려움
- 원격지에서 기능 설비 분산 시공
- 원격지 트러블 발생 시 대처가 어려움
- 각 단위공정 자재 마모·부식·열손실
- 시공기간 30일 이내 · 가동 중지 15일 이내
- 단위공정별 모듈러 및 이동·원터치 조합 설계
- 현지 대응 고농도 실리카 기술 확보 및 모듈러 개발
- 국내 테스트베드 검증을 통한 해외 실증
- 원격지 트러블 발생 시 신속대응
- 시공기간 10일 이내 · 90일 이상 무중단 연속운전
수집분리 공정 처리수 수질변동 대응 전전처리·전처리 기술
- 전전처리·전처리 공정 표준화 미비
- 부식성 유기물 관리 및 제어 대응 부족
- 전처리용 세라믹 분리막 외산 기술 적용
- 유기물 제거효율 85% 이하
- 유류 성분 제거효율 90% 이하
- 전처리 비용 3.0 $/배럴 이상
- 공정기술 국산화율 30% 이하
- 현장 혼합가스 유도를 통한 IGF 최적화기술 확보
- 막오염 방지를 위한 부식성 유기물 저감
- 세라믹 분리막 모듈화·국산화 기술 확보 및 실증
- 유기물 제거효율 90% 이상
- 유류 성분 제거효율 99% 이상
- 전처리 비용 2.0 $/배럴 이하
- 공정기술 국산화율 80% 이상 달성
고품질 재이용수 생산을 위한 고회수율 본처리·후처리 기술
- 환경 규제로 인한 친환경적 기술 요구
- 외산 의존도 높은 이온교환수지 적용
- 물 재이용률 85% 이하
- 농축수 회수율 20% 이하
- 공정기술 국산화율 30% 이하
- 무방류 원천특허 보유 국내 중견기업 참여
- 물 재이용률 향상을 위한 국산형 고회수율 RO 모듈러 실증
- 물 재이용률 95% 이상
- 농축수 회수율 30% 이상
- 공정기술 국산화율 80% 이상 달성